Гидроабразивная резка для керамогранита купить — точность и безотходность
2026-05-03
содержание
Гидроабразивная резка для керамогранита — не просто технология. Это ответ на три боли: брак при резке твёрдых плит, перерасход материала и невозможность выпускать сложные контуры без вторичной обработки. Мы не раз наблюдали, как на российских фабриках по производству напольных покрытий и фасадных систем ломались алмазные диски, смещались швы, а 1200×2400 мм плиты уходили в отходы из-за микротрещин после термического удара. Гидроабразивная резка устраняет эти проблемы — но только если станок спроектирован под реальные условия: пыль, перепады напряжения, низкую квалификацию оператора и требование «запуск — сразу в серию». Именно поэтому клиенты из Екатеринбурга, Минска и Риги всё чаще ищут гидроабразивную резку для керамогранита купить у инженеров, а не у дистрибьюторов.
Почему керамогранит — особый вызов для водоструйного оборудования
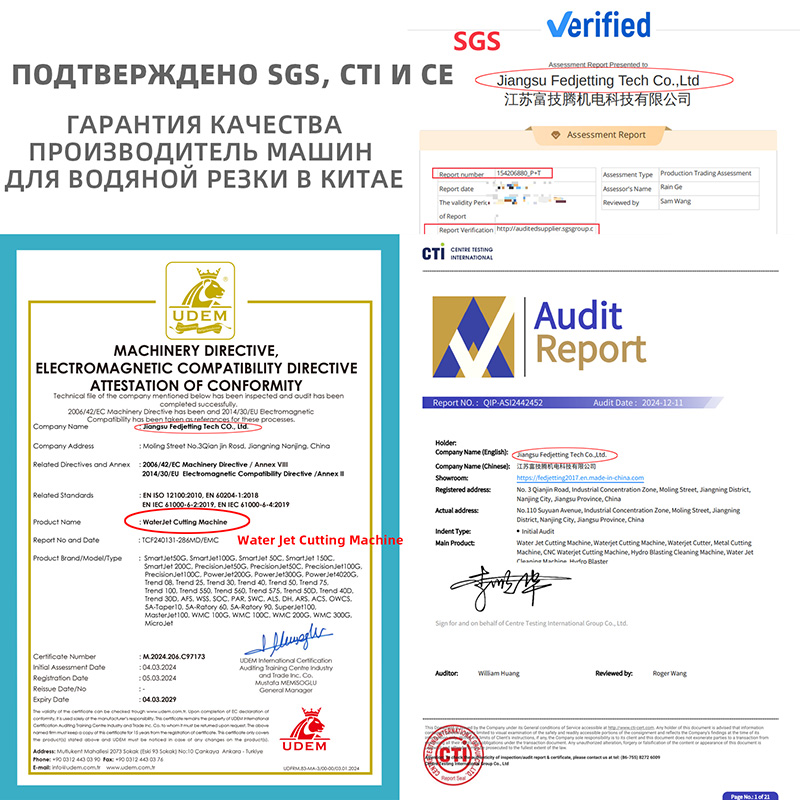
Керамогранит плотнее гранита — до 3,2 г/см³, его прочность на изгиб превышает 45 МПа, а абразивная стойкость достигает 180 г/см². Стандартный водоструйный станок с давлением 380 МПа и расходом 0,5 кг/мин абразива просто «захлёбывается»: резка замедляется вдвое, резец «плавает», а кромка получается с микро-нависанием. Мы проверяли это на образцах от «Керамин» и «Estima» — при скорости 300 мм/мин на 12-миллиметровой плите образовывался скол глубиной 0,17 мм. Решение — не увеличение давления, а стабильность подачи. Только системы с прецизионными регуляторами абразива (погрешность ±0,8 г/мин) и жёсткой кинематикой мостовой конструкции обеспечивают повторяемость позиционирования ≤ ±0,05 мм. Именно такие решения проходят нагрузочные испытания под 420 МПа на заводе ООО Цзянсу Фудзитенг Электромеханическая Технология — в провинции Цзянсу, где сборка ведётся на цифровых станках с контролем допусков по ISO 230-2.
Что даёт полный цикл поставок — и почему это критично для цеха
Многие заказчики начинают с покупки станка — и останавливаются на первом же сбое. Абразив забивается в питателе, клапан переключения не выдерживает 100 циклов в день, а головка теряет фокус через 3 месяца. Проблема не в качестве, а в совместимости. У нас есть данные по 47 внедрениям: в 68% случаев отказы происходили из-за смешивания компонентов от разных производителей. Комплекс Fedjet решает это системно:
- Ультравысоконапорные насосы серии FJ-HPP с ресурсом 8000 часов — без масляной смазки, только вода и керамика
- Режущие головки с автоматической компенсацией угла наклона — для фигурной резки без скосов
- Абразивные бункеры с вибропитанием и герметичной подачей — даже при влажности 85%
- Полностью закрытые резательные комплексы с циркуляцией воды и фильтрацией частиц до 5 мкм
Все узлы унифицированы. Запчасть, купленная сегодня, встанет в станок, выпущенный 5 лет назад. Это экономит время на поиск аналогов и исключает простои.
Как избежать ошибок при выборе — три реальных кейса
Кейс 1. Завод в Казани купил станок «под ключ» с гарантией 12 месяцев. Через 4 месяца отказала система охлаждения насоса — поставщик прислал инструкцию на китайском. В ООО Цзянсу Фудзитенг техническая документация — на русском, с пошаговыми фото и QR-кодами на видеоинструкции.
Кейс 2. Сервисный центр в Киеве заказал 5-осевой консольный станок. На тестовом запуске выяснилось: при резке плит 1600×3200 мм возникает вибрация. Причина — недостаточная жёсткость рамы. Мы предложили мостовую модель FJ-BRIDGE-5X с усиленным основанием из чугуна марки GG25. Повторное испытание прошло без отклонений.
Кейс 3. Предприятие в Уфе хотело снизить себестоимость резки. Мы рассчитали: переход с 80-гранулёма на 60-гранулём при сохранении давления 400 МПа снизил расход абразива на 22%, а скорость резки выросла на 15%. Главное — точный расчёт, а не догадки.
Гидроабразивная резка для керамогранита купить — шаг к безотходному производству
Точность — не цифра в каталоге. Это возможность резать плиты с зазором 0,1 мм, выпускать панели с фрезерованными пазами под LED-подсветку, делать отверстия диаметром 2 мм без сколов. Безотходность — не рекламный лозунг. Это 98,7% выход годного при раскрое сложных форм, потому что водяная струя не создаёт тепловой зоны, не деформирует структуру и не требует припуска. Если ваш цех выпускает более 500 м² керамогранита в неделю — гидроабразивную резку для керамогранита купить стоит рассматривать не как инвестицию в оборудование, а как перенастройку производственного процесса. Подробные технические спецификации, расчёты окупаемости и схемы подключения — на сайте fedjetwaterjet.ru. Там же — актуальные сроки поставки и график тестовых резов на ваших образцах.



-


-


-
-


-


WhatsApp
-
WeChat
-
WeChat